聚焦行业热点,在这里您可以更深入、更全面的了解郑矿,在这里,读懂郑矿
如果您正在寻找相关产品或有其他任何问题,可随时拨打公司服务热线,或点击下方按钮与我们在线交流!
近期,佛山某大型铝加工工业园12万吨/年铝酸钠烧结项目,全套核心装备由郑矿机器定制交付。
项目采用Ø3.5m专属铝酸钠回转窑+配套冷却机核心装备,依托分段温控技术,窑内精准维持1000–1350℃梯度煅烧区间,搭配优质耐火衬里、窑头窑尾密封装置与余热回收系统,熟料转化率稳定在90%以上,系统热效率超85%。
配套冷却机实现有效料气分离换热,熟料出窑温度≤100℃,余热回收率达75%+;全程智能PLC参数调控+超低粉尘除尘系统,粉尘排放严格控制在10mg/m³以内,项目达产即稳产、达标即合规。
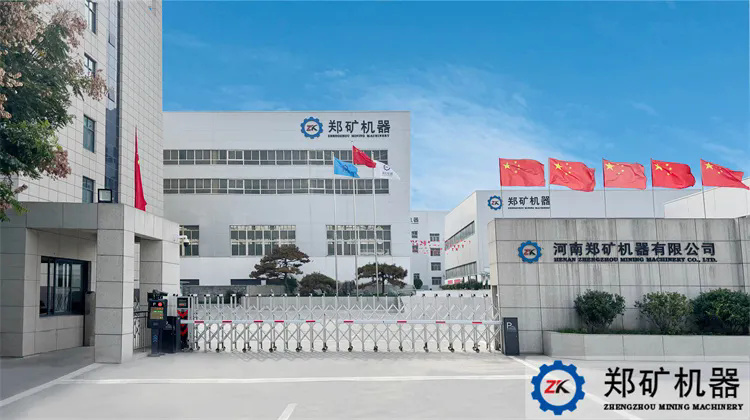
郑矿机器的核心底气,源于全链条自主实力与一站式落地服务:
坐拥郑州重型制造基地,配备精密加工设备,回转窑筒体、轮带、齿圈等核心部件全部自主加工生产,从源头把控设备精度与品质,杜绝贴牌、组装设备的质量隐患。
下设市级企业技术中心、固危废处置工程技术研究中心,搭建完整的小试、中试实验生产线,可完成来料试验、物料配比调试、高温试烧、工艺优化全流程测试,根据客户原料特性定制专属工艺方案,确保方案落地可行。
双碳政策下,固危废无害化、资源化、减量化已是行业必然趋势。铝灰不再是企业的处置负担,郑矿机器依托煅烧工艺与专属装备,以成熟工艺、硬核装备、完善服务,助力铝加工企业破解固废处置难题,盘活铝灰资源价值,赋能产业绿色可持续发展。